واحد تزریق در فرآیند شکل دهی پلیمرها بر پایه همکاری سه گانه سیلندر، ماردون و شیر یکطرفه عمل می کند. سیلندر با تامین حرارت خارجی و ماردون با چرخش و ایجاد برش مکانیکی، گرانول های جامد پلاستیک را ذوب و همگن می کنند. در نهایت، شیر یکطرفه در انتهای ماردون هنگام حرکت روبه جلوی پیستونی، مانع بازگشت مذاب به سمت گام های ماردون شده و امکان تزریق متریال با فشار بالا به داخل قالب را فراهم می سازد.
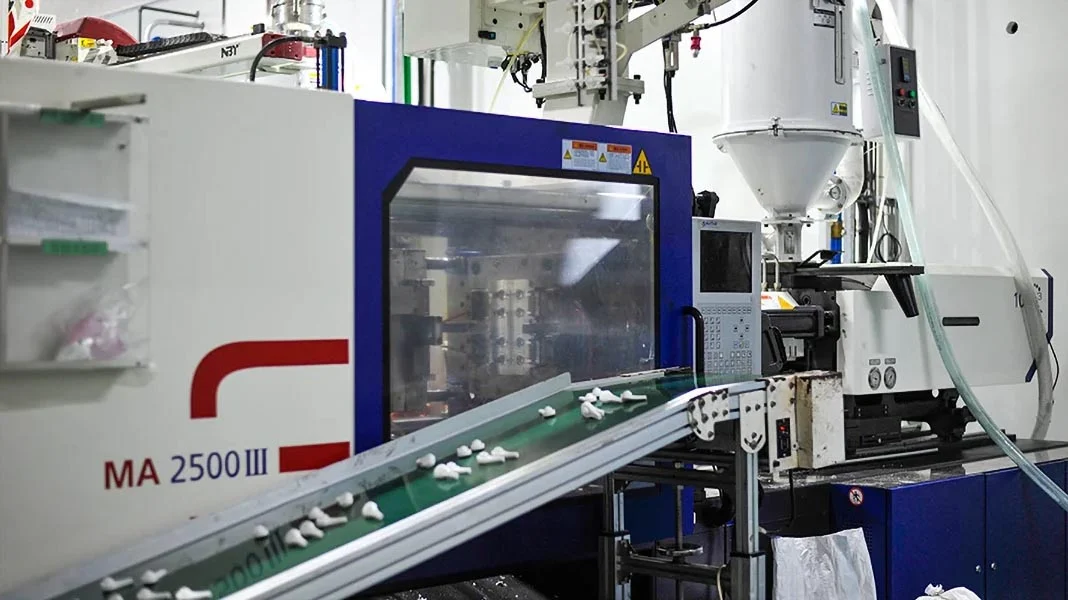
شناخت دقیق مکانیزم های مکانیکی و ترمودینامیکی واحد تزریق، پایه و اساس بهینه سازی چرخه تولید و کاهش ضایعات در کارخانجات تولید قطعات پلاستیکی است. پیش از بررسی تخصصی عملکرد این سه قطعه، اگر بخواهیم ارزیابی اولیه داشته باشیم که دستگاه تزریق پلاستیک چیست، می توان آن را متداول ترین ماشین فرآوری ترموپلاستیک ها دانست که از دو بخش اصلی واحد گیره (Clamping Unit) و واحد تزریق (Injection Unit) تشکیل شده است.
تمام فرآیند آماده سازی، ذوب، مخلوط سازی و اعمال فشار بر روی پلیمر در واحد تزریق اتفاق می افتد. سه بخش متحرک و ثابت شامل سیلندر (Barrel)، ماردون (Screw) و شیر یکطرفه (Non-Return Valve) ارکان اصلی این واحد را تشکیل می دهند و هرگونه نقص در عملکرد یا ساختار هندسی آن ها مستقیماً کیفیت ابعادی و خواص مکانیکی قطعه نهایی را تحت تاثیر قرار می دهد.
نقش و ساختار سیلندر (Barrel) در فرآیند ذوب و انتقال متریال
سیلندر محفظه ای استوانه ای شکل و مقاوم در برابر فشار و دمای بالا است که ماردون داخل آن قرار می گیرد. وظیفه اصلی سیلندر، نگهداری پلیمر، انتقال حرارت لازم از طریق المنت ها و تحمل فشارهای بالای ناشی از ذوب و تزریق متریال است.
در محفظه داخلی سیلندر، انتقال حرارت به دو روش صورت می گیرد: حرارت هدایتی از طریق المنت های برقی نصب شده روی پوسته خارجی و حرارت برشی (Shear Heat) که در اثر اصطکاک پلیمر با سطح داخلی سیلندر و پره های ماردون ایجاد می شود. برای جلوگیری از ذوب زودهنگام گرانول ها در نقطه ورود، بخش قیف تغذیه (Feed Throat) به سیستم خنک کاری با آب مجهز است تا از مسدود شدن ورودی متریال جلوگیری شود.
زون های حرارتی سیلندر
سیلندر معمولاً به چند ناحیه حرارتی مجزا تقسیم می شود که دمای هر ناحیه به صورت مستقل توسط ترموکوپل ها کنترل می شود:
| ناحیه حرارتی سیلندر | وظیفه اصلی | وضعیت متریال |
|---|---|---|
| ناحیه ورودی (Feed Zone) | پیش گرم کردن اولیه و انتقال گرانول جامد | جامد (پلت/گرانول) |
| ناحیه گذار (Transition Zone) | شروع ذوب برشی و فشرده سازی هوا | خمیری و نیمه مذاب |
| ناحیه سنجش (Metering Zone) | یکنواخت سازی دما و ویسکوزیته مذاب | مذاب کاملاً همگن |
| ناحیه نازل (Nozzle Zone) | حفظ دمای مذاب و هدایت به اسپرو قالب | مذاب آماده تزریق |
هندسه و مناطق سه گانه ماردون (Screw)
ماردون یک پیچ هندسی پیچیده است که علاوه بر حرکت دورانی (برای ذوب و انتقال)، حرکت خطی (برای تزریق پیستونی) نیز دارد. مشخصه های هندسی ماردون مانند نسبت طول به قطر (L/D Ratio) که معمولاً بین ۱۸ تا ۲۴ است و نسبت تراکم (Compression Ratio) که بین ۲ تا ۳.۵ متغیر است، نقش تعیین کننده ای در کیفیت اختلاط پلیمر دارند.
ماردون از نظر ساختار هندسی به ۳ بخش اصلی تقسیم می شود:
۱. ناحیه تغذیه (Feed Zone)
عمق گام (Flight Depth) ماردون در این ناحیه ثابت و بیشترین مقدار را دارد. وظیفه این بخش، هدایت متریال جامد از قیف به سمت جلوی سیلندر و شروع فرآیند پیش گرمایش است. در این منطقه هیچ ذوب واقعی رخ نمی دهد و متریال به صورت یک ستون جامد متراکم منتقل می شود.
۲. ناحیه تراکم و ذوب (Compression / Transition Zone)
در این منطقه، عمق گام ماردون به تدریج کاهش می یابد. این کاهش فضایی باعث اعمال نیروی برشی شدید به پلیمر می شود. اصطکاک حاصل از این برش مکانیکی همراه با حرارت المنت های سیلندر، لایه های پلیمر را ذوب می کند. همچنین هوای محبوس میان گرانول ها در این بخش فشرده شده و به سمت عقب (قیف تغذیه) رانده می شود تا از ایجاد حباب در قطعه جلوگیری شود.
۳. ناحیه اندازه گیری یا دوزینگ (Metering Zone)
عمق گام در این ناحیه بسیار کم و ثابت است. متریال در این بخش به طور کامل به مذاب یکنواخت با دما و ویسکوزیته یکدست تبدیل شده است. وظیفه ناحیه سنجش، تحویل حجم مشخصی از مذاب با فشار ثابت به انتهای ماردون و آماده سازی آن برای مرحله تزریق است.
مکانیزم عملکرد شیر یکطرفه (Non-Return Valve)
شیر یکطرفه مکانیزمی مکانیکی است که در جلوترین بخش ماردون (سرماردون) نصب می شود. این قطعه نقش یک سوپاپ یکطرفه هیدرولیکی را ایفا می کند و کارکرد صحیح آن تضمین کننده تکرارپذیری وزن و ابعاد قطعات در تولید انبوه است.
اجزای اصلی شیر یکطرفه عبارتند از:
-
- نوک ماردون (Screw Tip / Valve Tip): بخش مخروطی جلو که جریان مذاب را به نازل هدایت می کند.
- رینگ آب بندی (Check Ring): حلقه ای متحرک که روی بدنه شیر لغزیده و مسیر جریان را باز یا مسدود می کند.
- نشستگاه یا بوش پشت (Valve Seat): سطحی که رینگ در زمان تزریق به آن چسبیده و مانع عبور متریال می شود.
عملکرد در دو فاز اصلی چرخه تزریق
۱. فاز بارگیری (Plasticizing): با چرخش ماردون، مذاب تولیدشده در ناحیه سنجش به سمت انتهای ماردون فشار وارد می کند. این فشار هیدرولیکی، رینگ آب بندی را به سمت جلو می راند و فاصله ای میان رینگ و بوش پشت ایجاد می شود. مذاب از شیارهای داخلی عبور کرده و در جلوی نازل ذخیره می شود. این انباشت متریال باعث عقب نشینی ماردون (تامین حجم دوزینگ) می گردد.
۲. فاز تزریق (Injection): با تکمیل بارگیری، ماردون چرخش را متوقف کرده و با سرعت و فشار بالا مانند یک پیستون به سمت جلو حرکت می کند. به محض شروع حرکت خطی، فشار معکوس مذاب موجود در جلوی ماردون، رینگ آب بندی را به سمت عقب رانده و محکم به بوش پشت می چسباند. این انسداد کامل، مانع از بازگشت مذاب به گام های ماردون شده و کل نیروی هیدرولیک را صرف هدایت متریال به داخل محفظه قالب می کند.
تعامل و هماهنگی اجزا در چرخه تزریق پلاستیک
موفقیت در فرآیند تزریق نیازمند سنکرون سازی کامل دما، سرعت دورانی و فشار خطی است. جدول زیر ارتباط عملکردی این اجزا و نشانه های نقص مکانیکی آن ها را نشان می دهد:
| قطعه | عامل موثر بر عملکرد | نشانه بروز فرسایش یا ایراد مکانیکی |
|---|---|---|
| سیلندر | تنظیم دقیق زون های دمایی و سلامت المنت ها | نوسان دمایی، ذوب ناقص یا سوختگی متریال |
| ماردون | سرعت چرخش (RPM) و فشار پشت (Back Pressure) | عدم همگن سازی رنگ، افت سرعت بارگیری |
| شیر یکطرفه | عدم وجود تلرانس و لقی غیرمجاز در رینگ | نوسان وزن قطعات، افت فشار دوم (Holding)، مکش هوا |
در صورتی که رینگ شیر یکطرفه به دلیل فرسایش دچار لقی شود، در لحظه تزریق بخشی از متریال به عقب نشت می کند. این پدیده که با نام پس زدگی مذاب (Backflow) شناخته می شود، موجب افت فشار تزریق، افت وزن قطعه و ایجاد سینک مارک (Sink Mark) یا پر نشدن کامل قالب (Short Shot) می گردد.
بهینه سازی عملکرد مکانیکی واحد تزریق
عملکرد صحیح واحد تزریق نیازمند نگهداری پیشگیرانه، انتخاب آلیاژهای مقاوم در برابر سایش و خوردگی برای ماردون و سیلندر، و بررسی دوره ای سلامت شیر یکطرفه است. تنظیم دقیق نسبت های حرارتی و فشاری بر اساس نوع پلیمر مصرفی (مهندسی یا عمومی)، طول عمر این قطعات را افزایش داده و پایداری ابعادی قطعات تولیدی را در شیفت های کاری متوالی تضمین می نماید.
پرسش های متداول
علت اصلی نوسان وزن قطعات تزریقی چیست؟
فرسایش رینگ شیر یکطرفه یا آب بندی نامناسب آن هنگام حرکت خطی ماردون، اصلی ترین علت نوسان وزن قطعات است.
فشار پشت (Back Pressure) در ماردون چه نقصی را برطرف می کند؟
فشار پشت با مقاومت در برابر عقب نشینی ماردون هنگام بارگیری، خروج هوای محبوس و اختلاط بهتر مذاب را تضمین می کند.
چرا عمق گام ماردون در طول آن تغییر می کند؟
تغییر عمق گام برای اعمال نیروی برشی، متراکم کردن متریال جامد و تبدیل یکنواخت گرانول به مذاب همگن انجام می شود.